


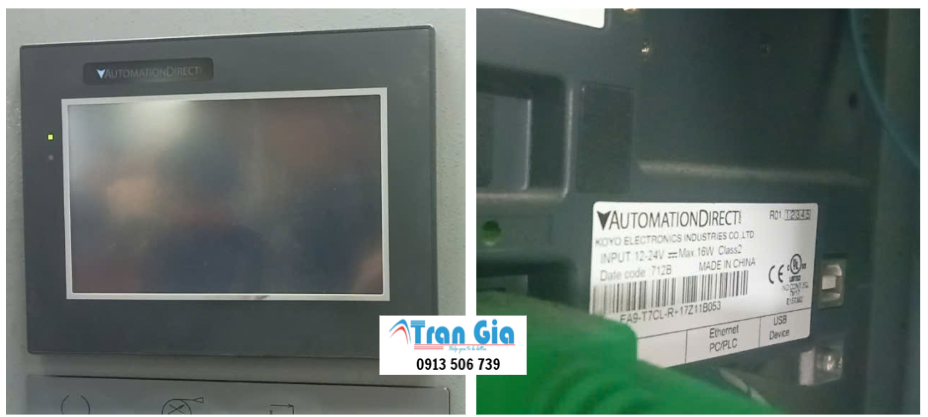


Trong dây chuyền chiết rót, HMI là nơi người vận hành thực hiện các thao tác như chạy máy, dừng máy, chọn chế độ Auto/Manual và điều khiển từng van theo yêu cầu. Vì vậy, khi nhấn lệnh trên màn hình nhưng van chiết không phản hồi, quá trình sản xuất có thể bị gián đoạn. Tuy nhiên, không phải trường hợp nào cũng xuất phát trực tiếp từ HMI. Lỗi có thể liên quan đến kết nối HMI – PLC, chương trình điều khiển, ngõ ra PLC hoặc chính van điện từ.
Trần Gia Automation nhận sửa HMI máy chiết rót không điều khiển được van chiết, kiểm tra từ giao diện HMI đến PLC, tín hiệu output và thiết bị chấp hành để xác định đúng nguyên nhân trước khi sửa chữa.

Kiểm tra theo chuỗi HMI → PLC → Output → Van chiết
Đối với lỗi HMI không điều khiển được van, không nên chỉ tập trung vào màn hình. Trong một hệ thống tự động hóa, lệnh điều khiển thường đi qua nhiều tầng trước khi van thực sự hoạt động.
Có thể hình dung quá trình như sau:
Người vận hành → HMI → PLC → ngõ ra điều khiển → relay/thiết bị trung gian → van điện từ → cơ cấu van.
Nếu một mắt xích trong chuỗi này gặp vấn đề, thao tác trên HMI có thể không tạo ra chuyển động thực tế.
Bước 1: Kiểm tra thao tác trên HMI
Trước tiên cần xác định màn hình có nhận lệnh hay không. Khi nhấn nút mở van, giao diện có thay đổi trạng thái, đổi màu hoặc xuất hiện tín hiệu phản hồi hay không?
Nếu cảm ứng không nhận hoặc nhận không ổn định, nguyên nhân có thể nằm ở lớp Touch, cáp cảm ứng hoặc phần xử lý tín hiệu trên HMI.
Bước 2: Kiểm tra dữ liệu truyền đến PLC
Nếu HMI vẫn thao tác bình thường nhưng PLC không nhận được lệnh, cần kiểm tra đường truyền thông.
Các yếu tố cần xem xét gồm:
- Cáp truyền thông HMI – PLC.
- Đầu nối và jack giao tiếp.
- Cổng truyền thông trên HMI.
- Cấu hình địa chỉ hoặc thông số truyền thông.
- PLC và HMI có đang cùng trạng thái kết nối hay không.
Bước 3: Kiểm tra logic PLC
PLC có thể nhận lệnh từ HMI nhưng chưa xuất tín hiệu điều khiển van do một điều kiện trong chương trình chưa được đáp ứng.
Ví dụ, van chỉ được phép mở khi:
- Máy đang ở chế độ Manual.
- Có tín hiệu cho phép vận hành.
- Không có cảnh báo liên động.
- Áp suất hoặc mức nguyên liệu đạt yêu cầu.
- Một cơ cấu khác đã về đúng vị trí.
Bước 4: Kiểm tra ngõ ra và van
Nếu PLC đã có tín hiệu output nhưng van vẫn không hoạt động, cần tiếp tục kiểm tra relay, nguồn cấp, dây dẫn, cuộn coil và bản thân van điện từ.
Đây là lý do việc sửa HMI cần đi kèm kiểm tra hệ thống thay vì kết luận lỗi chỉ dựa trên hiện tượng bên ngoài.
Xem thêm: Nhận sửa màn hình cảm ứng bị ố màn hình, Sửa màn hình tối, Sửa sọc màn hình xử lý gấp
Những biểu hiện thường gặp trên máy chiết rót
Lỗi điều khiển van có thể xuất hiện theo nhiều dạng khác nhau. Việc ghi nhận đúng triệu chứng giúp kỹ thuật khoanh vùng nhanh hơn.
Nhấn mở van trên HMI nhưng van không hoạt động
Giao diện vẫn hiển thị bình thường nhưng khi thao tác nút mở van, cơ cấu không có phản ứng.
Trường hợp này có thể liên quan đến HMI không gửi lệnh, PLC không xử lý lệnh hoặc tín hiệu output không đến được van.
HMI báo van đang mở nhưng thực tế van vẫn đóng
Đây là trường hợp cần kiểm tra cả tín hiệu điều khiển và tín hiệu phản hồi.
Có thể HMI đang hiển thị trạng thái dựa trên bit điều khiển chứ chưa phản ánh chính xác vị trí thực tế của van. Cũng có khả năng cảm biến hành trình, dây tín hiệu hoặc cơ cấu van gặp vấn đề.
Chỉ một số van không điều khiển được
Nếu các nút khác trên HMI vẫn hoạt động và chỉ một hoặc vài van gặp lỗi, cần kiểm tra riêng từng kênh output, relay, dây dẫn và van tương ứng.
Khả năng lỗi phần cứng HMI toàn bộ thường thấp hơn so với lỗi tại kênh điều khiển riêng lẻ.
Van hoạt động ở Manual nhưng không chạy ở Auto
Đây là tình huống khá thường gặp trên máy chiết rót.
Nếu Manual có thể điều khiển van nhưng Auto không thực hiện đúng trình tự, cần kiểm tra điều kiện logic, timer, cảm biến và các bước liên động trong chương trình PLC.
Trong trường hợp này, thay HMI chưa chắc giải quyết được lỗi.
HMI bị treo hoặc thao tác chậm
Màn hình có thể vẫn hiển thị giao diện nhưng phản hồi chậm, nút nhấn không ổn định hoặc bị đứng trong quá trình máy hoạt động.
Nguyên nhân có thể liên quan đến Touch, bộ nhớ, nguồn cấp, nhiệt độ hoặc phần cứng bên trong HMI.

Vì sao HMI máy chiết rót không điều khiển được van?
Từ các triệu chứng thực tế, lỗi có thể được chia thành nhiều nhóm thay vì chỉ quy về một nguyên nhân.
HMI bị lỗi cảm ứng
Lớp cảm ứng bị xuống cấp có thể khiến một số vị trí trên màn hình không nhận thao tác.
Cách xử lý: kiểm tra khả năng nhận Touch tại từng khu vực, kiểm tra cáp cảm ứng và phần mạch xử lý. Nếu lỗi nằm ở phần cứng, HMI cần được sửa chữa hoặc thay thế linh kiện phù hợp.
Nút điều khiển trên giao diện bị lỗi
Không phải lúc nào lỗi cũng nằm ở lớp cảm ứng. Một nút trên giao diện có thể bị sai địa chỉ hoặc liên kết không đúng với biến điều khiển.
Cách xử lý: kiểm tra cấu hình đối tượng trên màn hình và đối chiếu địa chỉ với chương trình PLC.
HMI và PLC mất kết nối
HMI vẫn có thể sáng nhưng dữ liệu không cập nhật hoặc lệnh điều khiển không được PLC tiếp nhận.
Cách xử lý: kiểm tra cáp, cổng truyền thông, thông số giao tiếp và trạng thái kết nối giữa hai thiết bị.
PLC đang khóa lệnh điều khiển
PLC có thể nhận lệnh nhưng chương trình không cho phép bật output vì chưa đủ điều kiện vận hành.
Cách xử lý: kiểm tra các bit điều kiện, liên động, chế độ Auto/Manual, tín hiệu cảm biến và trạng thái cảnh báo.
Ngõ ra PLC không xuất tín hiệu
Nếu lệnh đã được PLC xử lý nhưng output không có tín hiệu, cần kiểm tra module ngõ ra.
Cách xử lý: đo tín hiệu tại kênh output, kiểm tra relay trung gian và nguồn cấp cho mạch điều khiển.
Van điện từ hoặc coil bị lỗi
Trong một số trường hợp, HMI và PLC hoàn toàn bình thường nhưng van vẫn không hoạt động.
Cách xử lý: kiểm tra nguồn cấp, coil, dây dẫn và cơ cấu van. Nếu coil cháy hoặc van bị kẹt cơ khí, cần xử lý tại thiết bị chấp hành.
Xem thêm: Chuyên Sửa Màn Hình Máy Đóng Gói Toàn Quốc Chuyên Nghiệp
Phân biệt lỗi HMI với lỗi PLC và van
Để tránh sửa nhầm thiết bị, kỹ thuật thường kiểm tra theo từng điểm.
| Hiện tượng | Khu vực cần kiểm tra |
|---|---|
| Touch không nhận | Cảm ứng, cáp Touch, bo HMI |
| Nhấn nút nhưng PLC không nhận lệnh | HMI, truyền thông, cấu hình địa chỉ |
| PLC nhận lệnh nhưng output không có | Chương trình PLC, module output |
| Output có nhưng van không hoạt động | Relay, dây dẫn, nguồn, coil |
| Van có tín hiệu nhưng không đóng/mở | Cơ cấu van, khí nén, cơ khí |
| Manual chạy, Auto không chạy | Logic PLC, cảm biến, liên động |
| HMI hiển thị sai trạng thái van | Tín hiệu phản hồi, địa chỉ dữ liệu, cảm biến |
Cách kiểm tra này giúp xác định chính xác vị trí phát sinh lỗi trước khi tiến hành sửa.
Các bộ phận cần kiểm tra khi sửa HMI máy chiết rót
Tùy từng máy, kỹ thuật có thể kiểm tra một hoặc nhiều bộ phận sau:
- Màn hình LCD.
- Lớp cảm ứng Touch.
- Bo nguồn HMI.
- Bo xử lý.
- Cổng truyền thông.
- Cáp kết nối HMI – PLC.
- PLC và module output.
- Relay trung gian.
- Nguồn điều khiển.
- Dây tín hiệu.
- Van điện từ.
- Coil van.
- Cảm biến hành trình hoặc cảm biến vị trí.
- Hệ thống khí nén và cơ cấu chấp hành.
Không nên thay HMI ngay khi thấy van không hoạt động. Việc kiểm tra từng tầng sẽ giúp tránh thay linh kiện không cần thiết.
Xem thêm: Chuyên Sửa Màn Hình Máy Đóng Gói Toàn Quốc Chuyên Nghiệp

Quy trình sửa HMI máy chiết rót không điều khiển được van chiết
Trần Gia Automation thực hiện kiểm tra theo tình trạng thực tế của từng máy, thay vì áp dụng một phương án sửa chữa cho mọi trường hợp.
Tiếp nhận tình trạng máy
Kỹ thuật ghi nhận model HMI, PLC, tình trạng lỗi, van nào không hoạt động và lỗi xuất hiện ở chế độ nào.
Kiểm tra trực tiếp giao diện HMI
Kiểm tra Touch, nút điều khiển, trạng thái hiển thị và khả năng phản hồi khi thao tác.
Kiểm tra kết nối HMI – PLC
Đối chiếu trạng thái truyền thông và kiểm tra đường dây, đầu nối cũng như cổng giao tiếp.
Kiểm tra PLC
Xác định PLC có nhận đúng lệnh từ HMI hay không. Nếu đã nhận lệnh, tiếp tục kiểm tra điều kiện logic để xác định vì sao output chưa được kích hoạt.
Kiểm tra ngõ ra điều khiển
Đo kiểm tín hiệu tại module output và các thiết bị trung gian như relay hoặc contact.
Kiểm tra van chiết
Kiểm tra nguồn, coil, dây dẫn và cơ cấu van. Với hệ thống khí nén, cần kiểm tra thêm áp suất và đường khí.
Sửa chữa và chạy thử
Sau khi xác định được nguyên nhân, kỹ thuật tiến hành sửa phần bị lỗi. HMI sau sửa được kiểm tra lại thao tác, giao tiếp PLC và khả năng điều khiển van.
Cuối cùng, máy được chạy thử để kiểm tra hoạt động thực tế trước khi bàn giao.
Khi nào nên sửa HMI thay vì thay mới?
Không phải HMI gặp lỗi đều cần thay nguyên bộ.
Nếu thiết bị chỉ gặp các vấn đề như:
- Cảm ứng không nhạy.
- Một số khu vực Touch không nhận.
- Màn hình hiển thị mờ.
- HMI bị sọc.
- Không lên nguồn.
- Cổng truyền thông hoạt động không ổn định.
- HMI bị treo.
- HMI không giao tiếp PLC.
thì có thể kiểm tra khả năng sửa chữa trước.
Đặc biệt đối với máy đang sử dụng chương trình giao diện riêng, việc giữ lại HMI cũ và sửa đúng phần hỏng có thể giúp hạn chế thời gian phải cấu hình lại hệ thống.

Trần Gia Automation nhận sửa HMI máy chiết rót
Trần Gia Automation nhận kiểm tra và sửa chữa HMI công nghiệp sử dụng trên máy chiết rót và nhiều loại máy tự động hóa khác.
Các tình trạng thường tiếp nhận gồm:
- HMI không lên nguồn.
- HMI bị treo, đơ.
- Cảm ứng không nhận hoặc chập chờn.
- LCD bị sọc, mờ, sai hiển thị.
- HMI không giao tiếp được với PLC.
- HMI điều khiển sai hoặc không điều khiển được thiết bị.
- HMI máy chiết rót không điều khiển được van chiết.
- Lỗi cổng truyền thông và phần cứng HMI.
Trần Gia Automation có đội ngũ kỹ sư giàu kinh nghiệm trong lĩnh vực tự động hóa, hỗ trợ kiểm tra HMI và các thiết bị liên quan trong hệ thống điều khiển.

Câu hỏi thường gặp
HMI không điều khiển được van có chắc chắn là lỗi màn hình không?
Không. HMI chỉ là giao diện gửi lệnh. Lỗi cũng có thể nằm ở PLC, chương trình điều khiển, output, relay, dây dẫn hoặc van điện từ.
Vì sao HMI vẫn sáng nhưng không mở được van?
Có thể HMI vẫn hoạt động phần hiển thị nhưng bị lỗi Touch, mất truyền thông với PLC hoặc lệnh điều khiển không được xử lý. Cần kiểm tra từng tầng để xác định nguyên nhân.
Van chạy Manual nhưng không chạy Auto có phải thay HMI không?
Không nhất thiết. Nếu Manual vẫn điều khiển được van, cần ưu tiên kiểm tra chương trình PLC, điều kiện liên động, cảm biến và trình tự Auto.
Có thể sửa HMI cũ của máy chiết rót không?
Tùy model và tình trạng phần cứng. Kỹ thuật cần kiểm tra thực tế để xác định phần có thể sửa chữa, thay linh kiện hoặc phương án phù hợp.
Sau khi sửa HMI có cần chạy thử máy không?
Có. Nên kiểm tra lại Touch, giao tiếp với PLC, lệnh điều khiển, tín hiệu output và hoạt động thực tế của van trước khi đưa máy trở lại sản xuất.
Tình trạng Sửa HMI máy chiết rót không điều khiển được van chiết cần được kiểm tra theo toàn bộ chuỗi điều khiển thay vì chỉ tập trung vào màn hình. Từ thao tác trên HMI, tín hiệu truyền đến PLC, chương trình xử lý, output cho đến relay và van đều có thể là nguyên nhân gây ra sự cố.
Trần Gia Automation nhận kiểm tra và sửa chữa HMI công nghiệp, hỗ trợ xác định đúng nguyên nhân và kiểm tra vận hành sau sửa. Liên hệ 0913 506 739 để được tư vấn về tình trạng HMI và hệ thống điều khiển máy chiết rót.
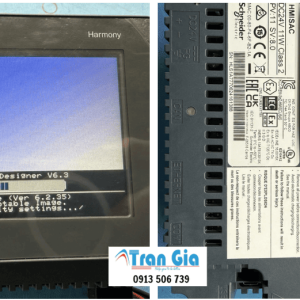
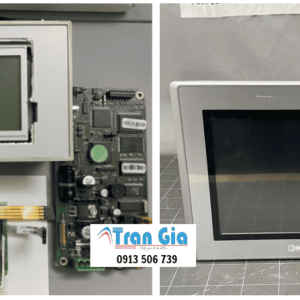
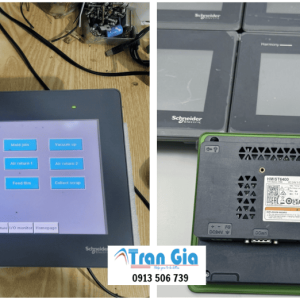
Một số hình ảnh sửa chữa màn hình HMI tại Trần Gia Automation


Vì sao nên chọn Trần Gia Automation khi sửa chữa màn hình máy chiết rót
- Đội ngũ kỹ sư đông, giàu kinh nghiệm trong lĩnh vực tự động hóa.
- Tư vấn 24/7 thông qua số HOTLINE: 0913 506 739.
- Địa chỉ: 703/13 Đường Lê Trọng Tấn, Phường Bình Hưng Hòa, Q. Bình Tân, TP. Hồ Chí Minh (Góc Phạm Đăng Giảng & Lê Trọng Tấn)
- TRAN GIA chính là nhà nhập khẩu trực tiếp linh kiện, Phụ kiện chính hãng uy tín.
- Kho linh kiện lớn, đối với những linh kiện tiêu chuẩn – chính hãng luôn luôn có sẵn để phục vụ quý khách.
- Bảo hành sửa chữa trong vòng 3 tháng
– Các khu vực chúng tôi cung cấp dịch vụ sửa chữa màn hình công nghiệp toàn quốc : Thành phố Hồ Chí Minh, Long An, Bình Dương, Bình Phước, Bà Rịa-Vũng Tàu, Tây Ninh, Tiền Giang, Tp. Cần Thơ, Sóc Trăng, Bến Tre, An Giang, Đồng Tháp, Kiên Giang, Vĩnh Long, Trà Vinh,…
– Dịch vụ chuyên dịch vụ sửa chữa màn hình công nghiệp tận nơi Tại Tp Hồ Chí Minh : Tân Phú, Tân Bình, Gò Vấp, Quận 1, Quận 3, Thủ Đức, Quận 5, Quận 6, Bình Tân, Phú Nhuận, chợ Nhật Tảo, chợ Dân Sinh, KCN Thuận Đạo, KCN Tân Bình, KCN Vĩnh Lộc, KCN Lê Minh Xuân, KCN Mỹ Phước 1, KCN Mỹ Phước 2, KCN Mỹ Phước 3, KCN Sóng Thần, KCN Linh Trung, KCN Hiệp Phước, KCX Tân Thuận, KCN Tân Tạo, KCN Tân Phú Trung, KCN Tây Bắc Củ Chi, KCN Đông Nam, KCN Tân Phú Trung,…

Đánh giá
Chưa có đánh giá nào.