


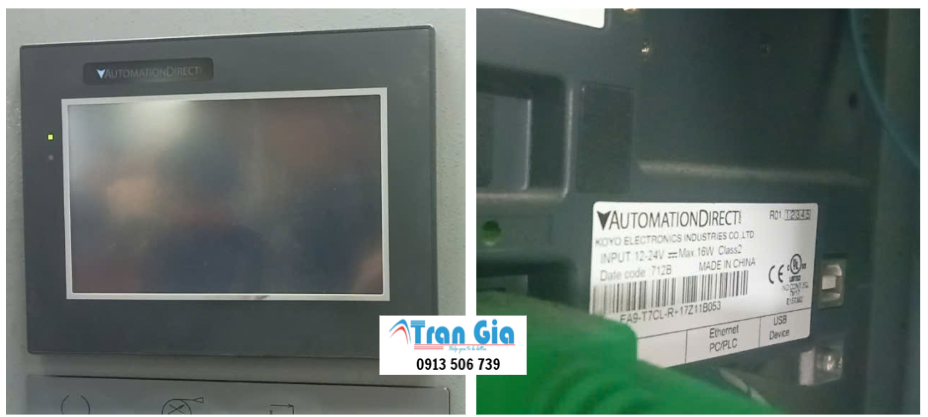


Trong dây chuyền cán tôn, bộ phận dao cắt đảm nhiệm việc chia vật liệu thành từng đoạn theo chiều dài đã thiết lập. Chỉ một lỗi nhỏ trong quá trình phát lệnh cắt cũng có thể khiến tôn không được cắt đúng chu kỳ, máy phải dừng hoặc người vận hành phải chuyển sang phương án xử lý thủ công. Sửa HMI máy cán tôn không điều khiển được dao cắt cần được đánh giá dựa trên toàn bộ hệ thống thay vì chỉ nhìn vào màn hình. HMI, PLC, cảm biến, tín hiệu liên động, relay, servo, van điện từ hoặc cơ cấu dao đều có thể liên quan đến sự cố.
Với các dây chuyền đang sản xuất liên tục, việc xác định đúng điểm mất tín hiệu sẽ giúp hạn chế thời gian dừng máy. Trần Gia Automation hỗ trợ kiểm tra HMI và các lỗi liên quan đến chức năng điều khiển trên máy cán tôn, hướng đến việc tìm đúng nguyên nhân trước khi sửa chữa – HOTLINE: 0913 506 739

Trần Gia Automation hỗ trợ xử lý lỗi HMI máy cán tôn
Trần Gia Automation hỗ trợ kiểm tra và sửa chữa HMI công nghiệp, bao gồm các lỗi liên quan đến cảm ứng, giao diện điều khiển, nhập lệnh, hiển thị trạng thái và giao tiếp với PLC.
Đối với trường hợp Sửa HMI máy cán tôn không điều khiển được dao cắt, việc kiểm tra được định hướng theo từng tầng để xác định lệnh bị gián đoạn ở đâu. Tùy tình trạng thực tế, cần xem xét HMI, PLC, truyền thông, tín hiệu I/O, cảm biến, thiết bị chấp hành và cơ cấu dao.
Cách tiếp cận này giúp chủ xưởng hạn chế việc thay thế thiết bị chưa cần thiết và giúp kỹ thuật viên có cơ sở rõ ràng hơn khi đưa ra phương án xử lý.
Khi gửi thông tin cho Trần Gia Automation, chủ nhà máy có thể cung cấp model thiết bị, ảnh giao diện HMI, video lỗi và mô tả trạng thái Auto/Manual để hỗ trợ quá trình đánh giá.
Nhận biết lỗi điều khiển dao cắt qua các trạng thái trên HMI
Một sự cố ở chức năng cắt có thể ảnh hưởng trực tiếp đến cả quy trình sản xuất. Nếu dao không nhận lệnh, vật liệu có thể tiếp tục chạy nhưng không được chia thành kích thước yêu cầu.
Một số tình huống thường được kỹ thuật viên ghi nhận:
- Nhấn nút cắt trên HMI nhưng không có phản hồi.
- Nút trên màn hình có thay đổi trạng thái nhưng dao không chuyển động.
- Dao chỉ hoạt động khi điều khiển thủ công.
- Chế độ Auto không thực hiện chu kỳ cắt.
- Dao hoạt động nhưng không đúng thời điểm.
- HMI xuất hiện cảnh báo khi phát lệnh.
- Máy đang chạy thì mất chức năng điều khiển dao.
- Các chức năng khác của HMI vẫn hoạt động bình thường.
Với chủ xưởng, đây là lúc không nên chỉ hỏi “HMI có hỏng không?”. Câu hỏi quan trọng hơn là lệnh cắt đã đi được đến đâu trong hệ thống?
Nếu lệnh chưa được tạo trên HMI, cần kiểm tra giao diện. Nếu HMI tạo lệnh nhưng PLC không nhận, cần kiểm tra truyền thông. Nếu PLC có lệnh nhưng dao không hoạt động, hướng kiểm tra sẽ chuyển sang phần output và cơ cấu chấp hành.
Tham khảo thêm: Nơi Sửa Màn hình Máy Cán Tôn Lỗi cảm ứng Bấm không được, Bấm Màn hình Bị Đơ, Thay cảm ứng Màn hình Xử Lý Nhanh
Đường đi của một lệnh cắt trên máy cán tôn
Để chẩn đoán chính xác, kỹ thuật viên cần hiểu mối liên hệ giữa các thiết bị trong dây chuyền.
Tùy cấu hình, một lệnh điều khiển dao có thể đi theo chuỗi:
HMI → PLC → ngõ ra điều khiển → relay/van/servo → cơ cấu dao.
Ngoài ra, PLC có thể nhận tín hiệu từ cảm biến vị trí, encoder hoặc các công tắc hành trình trước khi cho phép dao thực hiện thao tác.
Điều này có nghĩa là HMI chỉ đóng vai trò giao diện. Việc nhấn nút trên màn hình chưa đồng nghĩa với việc dao chắc chắn được phép hoạt động.
Ví dụ, người vận hành nhấn “Cắt” trên HMI. Nếu PLC đang nhận tín hiệu cửa bảo vệ chưa đóng hoặc cảm biến vị trí chưa đạt, chương trình có thể chặn lệnh. Trong trường hợp đó, HMI vẫn hoạt động bình thường.
Đây là lý do quá trình Sửa HMI máy cán tôn không điều khiển được dao cắt cần kết hợp kiểm tra phần giao diện và hệ thống điều khiển.
Cách khoanh vùng lỗi mà không cần thay HMI ngay
Một trong những cách xử lý hiệu quả là chia hệ thống thành từng điểm kiểm tra.
Xác nhận nút cắt trên HMI
Thử thao tác nút cắt và quan sát phản hồi.
Nếu không có bất kỳ thay đổi nào, kiểm tra cảm ứng hoặc đối tượng trên giao diện.
Nếu nút thay đổi màu, trạng thái hoặc hiển thị tín hiệu đã kích hoạt, chuyển sang kiểm tra PLC.
Theo dõi biến lệnh trong PLC
Sau khi thao tác trên HMI, kỹ thuật viên có thể theo dõi biến tương ứng trên PLC.
Nếu biến không thay đổi, cần xem xét kết nối HMI–PLC hoặc địa chỉ dữ liệu.
Nếu biến đã thay đổi, nghĩa là lệnh đã đến PLC và cần kiểm tra bước tiếp theo.
Kiểm tra ngõ ra PLC
Khi PLC nhận lệnh, cần xác định chương trình có kích hoạt output hay không.
Nếu output không bật, có thể đang tồn tại điều kiện liên động hoặc logic chương trình ngăn không cho dao chạy.
Nếu output đã bật nhưng dao vẫn đứng yên, cần kiểm tra thiết bị phía sau output.
Kiểm tra thiết bị chấp hành
Tùy thiết kế, có thể kiểm tra relay, contactor, van điện từ, servo hoặc motor.
Nếu thiết bị chấp hành có tín hiệu nhưng cơ cấu dao không chuyển động, vấn đề có thể nằm ở phần cơ khí hoặc chính bộ phận dao.
Cách kiểm tra theo từng điểm như trên giúp hạn chế việc thay thử HMI, PLC hoặc thiết bị khác mà chưa biết nguyên nhân.
Xem thêm: Chuyên Nhận Sửa Chữa Màn Hình Máy Cán Tôn, Máy Cán Xà Gồ

Những nguyên nhân ít được chú ý khiến dao cắt bị khóa
Không phải lỗi nào cũng thể hiện bằng một mã alarm rõ ràng. Một số điều kiện trong chương trình có thể âm thầm ngăn lệnh cắt được thực hiện.
Máy chưa đạt điều kiện vị trí
Một số hệ thống chỉ cho phép cắt khi vật liệu đã đến đúng vị trí. Nếu cảm biến vị trí hoặc encoder chưa xác nhận, PLC có thể giữ lệnh cắt.
Công tắc hành trình không phản hồi
Dao có thể có các vị trí giới hạn trên và dưới. Nếu tín hiệu hành trình không chính xác, chương trình có thể khóa chuyển động để bảo vệ cơ cấu.
Máy đang ở sai chế độ
Có thể nút cắt chỉ hoạt động trong Manual hoặc Auto tùy thiết kế. Khi đang ở chế độ khác, lệnh trên HMI có thể không có tác dụng.
Có alarm chưa được reset
Một số lỗi từ biến tần, servo hoặc cảm biến có thể khiến PLC khóa chức năng cắt cho đến khi cảnh báo được xử lý.
Điều kiện an toàn chưa đáp ứng
Cửa bảo vệ, nút dừng khẩn hoặc các tín hiệu an toàn có thể ảnh hưởng đến khả năng kích hoạt dao. Không nên bỏ qua những tín hiệu này khi chẩn đoán.
Khi nào lỗi thực sự nằm ở màn hình HMI?
Có thể nghi ngờ HMI khi xuất hiện các biểu hiện như:
- Vùng cảm ứng tại nút cắt không nhận thao tác.
- Màn hình bị treo.
- Giao diện hiển thị sai trạng thái.
- Nút điều khiển biến mất hoặc không hoạt động.
- HMI mất kết nối liên tục.
- Dữ liệu trên giao diện không cập nhật.
- Màn hình bị lỗi hiển thị khiến không thể thao tác.
Nếu HMI bị lỗi cảm ứng nhưng PLC và cơ cấu dao vẫn hoạt động tốt khi nhận tín hiệu từ phương thức khác, khả năng lỗi nằm ở phần giao diện sẽ cao hơn.
Tuy nhiên, cần kiểm tra trước khi đưa ra kết luận cuối cùng.
Khi nào lỗi không nằm ở HMI?
Có những trường hợp HMI hoạt động hoàn toàn bình thường nhưng dao vẫn không chạy.
Ví dụ:
HMI nhận nút → PLC nhận lệnh → PLC có output → relay hoạt động → van/servo không hoạt động.
Trong tình huống này, thay HMI sẽ không giải quyết được vấn đề.
Tương tự, nếu PLC không phát output do một điều kiện liên động chưa đạt, việc sửa màn hình cũng không làm dao hoạt động trở lại.
Đối với kỹ thuật viên, đây là điểm quan trọng để tránh sửa sai thiết bị.

Bảng chẩn đoán nhanh lỗi điều khiển dao cắt
| Hiện tượng thực tế | Hướng kiểm tra |
|---|---|
| Nút cắt không phản hồi | Cảm ứng và giao diện HMI |
| Nút cắt phản hồi nhưng PLC không nhận | Truyền thông, biến dữ liệu |
| PLC nhận nhưng không kích output | Logic PLC, điều kiện liên động |
| Output PLC có nhưng dao không chạy | Relay, van, servo, motor |
| Dao chỉ chạy Manual | Chương trình Auto, cảm biến, điều kiện chạy |
| Dao không chạy khi có alarm | Kiểm tra alarm và tín hiệu khóa |
| Dao chạy sai thời điểm | Encoder, cảm biến, chương trình PLC |
| HMI hiển thị sai trạng thái dao | Dữ liệu HMI, biến PLC, truyền thông |
Chủ xưởng nên cung cấp thông tin gì khi yêu cầu kiểm tra?
Thông tin ban đầu càng rõ thì việc chẩn đoán càng thuận lợi.
Chủ nhà máy nên ghi lại model HMI, PLC và các thiết bị điều khiển liên quan nếu có. Ngoài ra, hình ảnh giao diện dao cắt và video thao tác cũng rất hữu ích.
Nên mô tả cụ thể:
- Dao không chạy hoàn toàn hay chỉ không chạy ở Auto?
- Nút cắt trên HMI có phản hồi không?
- Có cảnh báo nào xuất hiện?
- Các chức năng khác của máy có hoạt động không?
- Lỗi xuất hiện từ thời điểm nào?
- Trước đó có sửa chữa hoặc mất điện không?
- Dao có hoạt động khi điều khiển bằng phương thức khác không?
Nếu có chương trình HMI/PLC đã sao lưu, nên giữ lại để phục vụ quá trình kiểm tra.
Không nên tự ý xóa chương trình hoặc reset thiết bị khi chưa có bản backup.
Kỹ thuật viên cần lưu ý gì khi kiểm tra dao cắt?
Dao cắt là cơ cấu có chuyển động và có thể tạo ra nguy hiểm nếu thao tác kiểm tra không đúng quy trình. Vì vậy, việc kiểm tra phải tuân thủ các quy định an toàn của nhà máy và thiết bị.
Khi kiểm tra tín hiệu, cần phân biệt rõ giữa:
- Tín hiệu điều khiển.
- Tín hiệu phản hồi.
- Tín hiệu liên động.
- Tín hiệu cảnh báo.
- Tín hiệu từ cảm biến.
Không nên bỏ qua một cảm biến chỉ vì HMI không hiển thị alarm. Một số chương trình có thể chỉ khóa chức năng mà không đưa ra cảnh báo rõ ràng trên giao diện.
Đối với kỹ thuật viên, sơ đồ điện và sơ đồ I/O của máy là tài liệu rất hữu ích để xác định mối liên hệ giữa HMI, PLC và cơ cấu dao.
Kiểm tra sau sửa chữa cần thực hiện những gì?
Sau khi xử lý lỗi, cần kiểm tra lại toàn bộ chu trình thay vì chỉ xác nhận nút cắt đã hoạt động.
Có thể kiểm tra:
HMI → PLC → output → thiết bị chấp hành → dao → tín hiệu phản hồi.
Nếu máy có Manual, nên xác nhận chức năng điều khiển theo đúng quy trình của nhà sản xuất. Sau đó kiểm tra chế độ Auto để xem dao có thực hiện đúng chu kỳ hay không.
Nếu dao cắt phụ thuộc vào chiều dài, encoder hoặc cảm biến vị trí, cần kiểm tra thêm mối quan hệ giữa thông số cài đặt và thời điểm phát lệnh.
Đồng thời, các chức năng bảo vệ và liên động phải được kiểm tra lại. Không nên bỏ qua các tín hiệu an toàn chỉ để làm cho dao hoạt động.

Câu hỏi thường gặp khi cần sửa HMI máy cán tôn không điều khiển được dao cắt
HMI vẫn hiển thị bình thường nhưng dao cắt không chạy, có phải HMI hỏng không?
Không nhất thiết. Cần xác định nút cắt có nhận cảm ứng và PLC có nhận được lệnh hay không. Nếu PLC đã nhận nhưng không phát output, nguyên nhân có thể nằm ở chương trình hoặc điều kiện liên động.
Tại sao nhấn nút cắt trên HMI nhưng PLC không có tín hiệu?
Có thể do mất truyền thông, sai địa chỉ biến, lỗi mapping dữ liệu hoặc chương trình HMI không ghi đúng biến PLC.
Dao cắt chỉ hoạt động ở Manual nhưng không chạy Auto là do đâu?
Cần kiểm tra logic Auto, cảm biến vị trí, encoder và các điều kiện liên động. Có thể chương trình chỉ cho phép phát lệnh khi một số tín hiệu đã đạt trạng thái yêu cầu.
Có nên thay HMI mới khi dao cắt không hoạt động?
Không nên thay ngay. Trước tiên cần xác định lệnh bị mất ở HMI, PLC hay thiết bị chấp hành. Nếu lỗi nằm ở relay, cảm biến hoặc PLC thì thay HMI sẽ không giải quyết được sự cố.
Sau khi sửa HMI có cần kiểm tra lại PLC không?
Có. HMI và PLC là hai phần liên kết trong quá trình điều khiển. Sau sửa nên kiểm tra việc truyền lệnh và phản hồi giữa hai thiết bị trước khi đưa máy vào sản xuất.
Sửa HMI máy cán tôn không điều khiển được dao cắt không chỉ đơn thuần là xử lý một nút chức năng trên màn hình. Lệnh cắt có thể liên quan đến HMI, PLC, truyền thông, cảm biến, điều kiện liên động, thiết bị chấp hành và chính cơ cấu dao.
Đối với chủ nhà máy, việc ghi nhận chính xác hiện tượng và cung cấp model, hình ảnh, video lỗi sẽ giúp quá trình kiểm tra thuận lợi hơn. Với kỹ thuật viên, việc lần theo chuỗi HMI → PLC → I/O → thiết bị chấp hành → cảm biến → dao cắt giúp khoanh vùng sự cố có hệ thống.
Trần Gia Automation hỗ trợ kiểm tra và sửa chữa HMI công nghiệp, tập trung vào việc xác định đúng nguyên nhân, xử lý đúng thiết bị và kiểm tra lại chức năng trước khi bàn giao cho nhà máy.

Vì sao nên chọn Trần Gia Automation khi sửa chữa màn hình máy cán tôn
- Đội ngũ kỹ sư đông, giàu kinh nghiệm trong lĩnh vực tự động hóa.
- Tư vấn 24/7 thông qua số HOTLINE: 0913 506 739.
- Địa chỉ: 703/13 Đường Lê Trọng Tấn, Phường Bình Hưng Hòa, Q. Bình Tân, TP. Hồ Chí Minh (Góc Phạm Đăng Giảng & Lê Trọng Tấn)
- TRAN GIA chính là nhà nhập khẩu trực tiếp linh kiện, Phụ kiện chính hãng uy tín.
- Kho linh kiện lớn, đối với những linh kiện tiêu chuẩn – chính hãng luôn luôn có sẵn để phục vụ quý khách.
- Bảo hành sửa chữa trong vòng 3 tháng
– Các khu vực chúng tôi cung cấp dịch vụ sửa chữa màn hình công nghiệp toàn quốc : Thành phố Hồ Chí Minh, Long An, Bình Dương, Bình Phước, Bà Rịa-Vũng Tàu, Tây Ninh, Tiền Giang, Tp. Cần Thơ, Sóc Trăng, Bến Tre, An Giang, Đồng Tháp, Kiên Giang, Vĩnh Long, Trà Vinh,…
– Dịch vụ chuyên dịch vụ sửa chữa màn hình công nghiệp tận nơi Tại Tp Hồ Chí Minh : Tân Phú, Tân Bình, Gò Vấp, Quận 1, Quận 3, Thủ Đức, Quận 5, Quận 6, Bình Tân, Phú Nhuận, chợ Nhật Tảo, chợ Dân Sinh, KCN Thuận Đạo, KCN Tân Bình, KCN Vĩnh Lộc, KCN Lê Minh Xuân, KCN Mỹ Phước 1, KCN Mỹ Phước 2, KCN Mỹ Phước 3, KCN Sóng Thần, KCN Linh Trung, KCN Hiệp Phước, KCX Tân Thuận, KCN Tân Tạo, KCN Tân Phú Trung, KCN Tây Bắc Củ Chi, KCN Đông Nam, KCN Tân Phú Trung,…
Một số hình ảnh sửa chữa màn hình HMI tại Trần Gia Automation





Đánh giá
Chưa có đánh giá nào.